


Deri Evcil Hayvan Tasmalarının Tanıtımı Deri evcil hayvan tasmalarını ve artan popülerliğini kısaca tanıtın. Deri evcil hayvan tasmaları Evcil hayvan akse...
Read More


Deri Yamalar için Lazer Gravür Makinesi: Makine Satın Alma, Ayarlar ve Boşluklar
2026-09-21Deri Yamalar için Lazer Gravür Makinesi: Önce Boşluğu, Sonra Kirişi Seçin
Birinin ilk parti şapka yamalarını çalıştırdığını izleyin ve başarısızlık genellikle aynı yerde ortaya çıkar. Makine işi bitiriyor, resim orada ama kontrast zayıf, kenarlar kahverengileşmiş ve üstteki renk katmanı, yazının dış hatları boyunca temiz bir şekilde kesmek yerine bulaşmış.
İşte ön sonuç: Deri yamalar için gravür kalitesindeki tavanınız, lazer kafasının gücüyle değil, boş malzemenin tutarlılığıyla belirlenir. Tek renkli PU deri yamayı çalıştıran, bakımlı bir 20 W diyot makinesi, tekrar tekrar temiz iki tonlu sonuç ortaya çıkarırken, kalın, eşit olmayan şekilde tabaklanmış bir deri üzerinde kötü odaklanmış bir 60 W CO2 makinesi, arka arkaya üç parçayı mahvedebilir. Makine hızı ve kesme gücünü yönetir. Boşluk, kontrastı, kenar kalitesini ve yamanın müşterinin kapağında üç ay sonra hala görünüp görünmediğini yönetir.
Lazerin Deri ve Suni Deriye Gerçekte Yaptığı Şey
Fiziksel olarak lazer kazıma kontrollü bir lokal yanıktır. Yanığın nasıl davrandığı tamamen malzemeye bağlıdır ve bu farklılık, bazı atölyelerin neden güvenilir bir şekilde sevkiyat yaparken diğerlerinin her hafta aynı sorunla mücadele ettiğini açıklıyor.
Tamamen boyalı bir deri üzerinde yapabileceğiniz tek şey daha derin yanmaktır. Kontrast kömürleşmeden kaynaklanır ve kömürleşme neme, derinin ne kadar eşit tabaklandığına ve hayvanın hangi kısmından geldiğine göre değişir. En değişken ve en savurgan yaklaşımdır. Pigmentli bir üst katmanın kontrast oluşturan bir çekirdek üzerine bağlandığı katmanlı bir suni deri yama üzerinde ışın, üst katmanı kaldırır ve alttaki rengi açığa çıkarır. Sonuç kimyasal olmaktan ziyade geometrik hale gelir. Kontrastınız ineğe bağlı olarak durur ve üretim toleransına bağlı olarak başlar.
Bitmiş bir yama bulanık kenarlar ve çamurlu bir logo gösterdiğinde, içgüdüsel olarak makineyi suçlamak gerekir. Çoğu zaman, daha sıkı bir boşluk, sorunu başka bir öğleden sonra parametre ayarlamasından daha hızlı düzeltir.
Lazeri Açmadan Önce Dikkate Alınmaması Gereken Malzemeler
Watt için harcama yapmak ve ardından malzemenin hiçbir zaman işe yaramayacağını keşfetmek çoğu alıcının beklediğinden daha yaygındır. Işın onlara dokunmadan önce bunları listeden çıkarın:
- Kromla tabaklanmış deri. Lazer ısısı altındaki krom tuzları zehirli dumanlar ve krom içeren tozlar üretir. Forumlarda sürekli tekrarlanan "krom tabaklanmış kullanmayın" tavsiyesi bununla ilgilidir. Sadece endüstriyel sınıf ekstraksiyon bunun yanına yaklaşmalıdır ve kalıntı lensleri ve kayışları kirletir.
- PVC bazlı sentetikler ve ağır plastik kaplamalı PU. PVC, mercek kaplamalarına ve aynalara zarar veren ve operatöre hiçbir faydası olmayan hidrojen klorürü serbest bırakır.
- Aşırı yağlanmış veya mumlu deri. Yağ ve balmumu bazen güvenli olduğunu düşündüğünüz güç seviyelerinde tutuşur.
Geriye kalan uygulanabilir. Bitkisel tabaklanmış deri oymalar, ancak doğal olarak düşük kontrastlı ve koyu kenarlı. Lazer çalışması için tasarlanmış suni deri pratik bir seçimdir çünkü üst katman ve çekirdek bir çift olarak seçilmiştir: soluk bir çekirdeğin üzerindeki koyu renkli bir yüz, hiçbir son işlem gerektirmeden okunabilen harfler sağlar.
Kesmeden önce: Bir derinin veya sentetik malzemenin neyle tabaklandığını veya birleştirildiğini doğrulayamıyorsanız, bunu bir ayar sorunu olarak değil, bir çıkarma sorunu olarak ele alın. Dumanlar, görünene kadar faturada asla görünmeyen tek maliyettir.
Boş Teknik Özellikler Neden Sonucu Makine Ayarlarından Daha Fazla Taşır?
Yataktan ne çıkacağına üç özellik karar veriyor ve bunların hiçbiri kontrol panelinden ayarlanamıyor.
- Üst katmandan çekirdeğe kontrast. Yüzey rengi ile altındaki malzeme arasındaki boşluk ne kadar geniş olursa yazılar da o kadar net okunur. Soluk bir çekirdek üzerindeki koyu renkli bir yüzeyin klasik kombinasyon olmasının bir nedeni var.
- Kalınlık. Yamalar, bardak altlıkları ve kapaklar için sac stoğu genellikle 1,8 mm civarındadır. Daha ince malzeme daha hızlı keser ancak merrow kenarı veya dikiş dikişi altında kırışır.
- Yapışkan destek. Kendinden yapışkanlı boşluklar montaj adımını ortadan kaldırır, ancak kirişin yapışkan tabakayı tek geçişte kesmesi gerekir. Kısmi bir kesim, yapıştırıcının çentik boyunca yeniden yapışmasını sağlar ve yamayı soyduğunuzda yırtılır.
Pratik not: Bitmiş yamalar yerine levha stoku satın aldığınızda, aynı renk grubundan iki veya üç kalınlık sipariş edin ve bunları aynı dosya üzerinde çalıştırın. 1,8 mm ile daha ince bir levha arasındaki kenar kalitesi farkı hemen ortaya çıkar ve bunu numuneler üzerinde öğrenmek, üretimde öğrenmekten daha ucuzdur.
Kendi şekillerinizi kestiğinizde, lazerlenebilir deri levha stoku yapışkan destekli veya yapışkansız olarak gönderilir ve incelemeye değer deri renk ve doku çeşitleri Bir koşuya çıkmadan önce, çünkü hem gölge hem de yüzey dokusu, kazınmış işaretin ne kadar net okunduğunu değiştirir ve bunu siparişten sonra değil, siparişin verilmesinden önce bilmek istersiniz.
 Yapıştırıcılı/yapıştırıcısız lazerlenebilir deri levhalar Lazerlenebilir Deri Levha Stoku Ürünü Görüntüle →
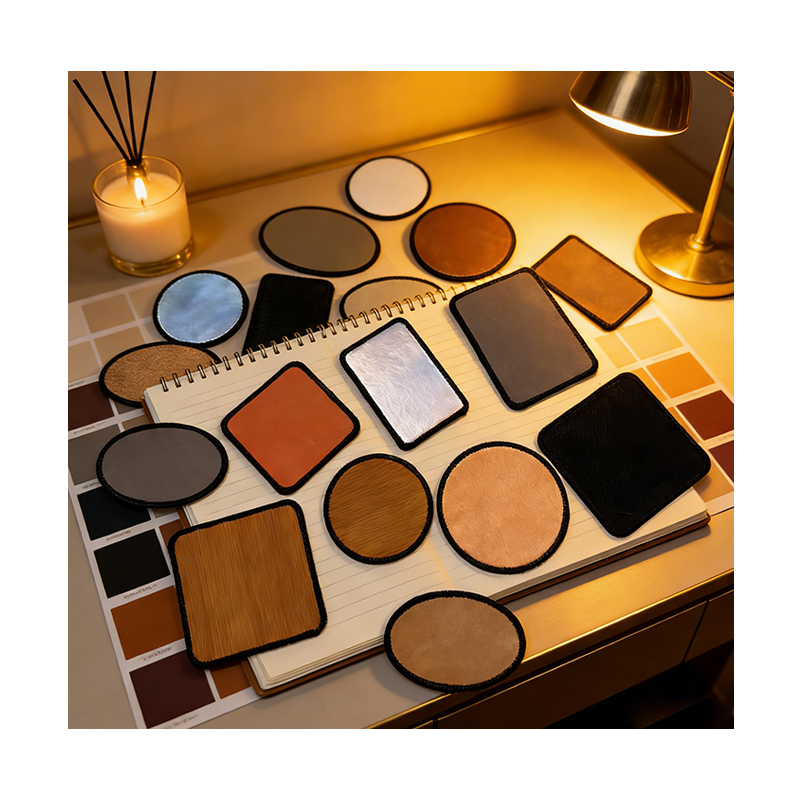
Kendi parçanızı kesmek yerine tamamlanmış yamayı satın almak, iki üretim adımını ortadan kaldırır: şekil kesilmiş olarak gelir, kenar dikilmiş olarak gelir ve tek yaptığınız gravürdür. Bu gravürün müşterinin çamaşır yıkama döngüsüne dayanıp dayanamayacağı ayrı bir sorudur ve Lazerle uygulanabilen suni deri yamaların yıkama, ütüleme ve aşınmaya karşı nasıl dayanıklı olduğuna dair ayrıntılı bir bakış eğer bir alıcı sizden bunu kanıtlamanızı isterse.
 Yapışkanlı 3" Yuvarlak Lazerlenebilir Suni Deri Merrow Yaması Yapışkanlı Yuvarlak Lazerlenebilir Suni Deri Merrow Yaması Ürünü Görüntüle →
Yama Kalitesini Belirleyen Makine Özellikleri
Yama çalışması iki makine mimarisine odaklanır ve her ikisi de işi yapabilir. Onları ayıran şey, her birinin hangi iş sınıfına uygun olduğu ve hangi spesifikasyonların ödemeye değer olduğudur.
| Makine tipi | Tipik güç | En uygunu | Ana sınırlama |
|---|---|---|---|
| Diyot lazer | 10 - 20W | Küçük partiler, tek yama gravür, kapak ön logoları, ince harfler | Yavaş kesme; 20 W'nin altında, 1,8 mm yapışkan destekli suni deri genellikle birden fazla geçişe ihtiyaç duyar |
| CO2 lazer | 40 ila 60W | Tam sayfa yerleştirme, toplu kesme, yapışkan tabakaların tek geçişte kesilmesi, dikişli yamaların kırpılması | Daha büyük nokta boyutu, dolayısıyla çok ince serif tipi ve küçük harfler doldurulabilir; gerçek ekstraksiyona ihtiyacı var |
| Fiber lazer | 20 ila 50W | Metallerin ve bazı mühendislik plastiklerinin markalanması | Deri veya PU deri için tasarlanmamıştır; temiz bir kontrast oluşturmak yerine genellikle organik materyali yakar |
Çalışma alanı genellikle üretimde karşılaştığınız ilk darboğazdır. Küçük bir yatak, üç inçlik yuvarlak parçalardan oluşan iç içe geçmiş bir düzeni barındırmaz ve bu, optikler ne kadar iyi olursa olsun, saatlik çıktınızı sınırlar. Parti boyutlarınız büyüyorsa, güç oranına bakmadan önce yatak boyutlarına bakın.
Bir Koşuya Başlamadan Önce Bir Test Matrisi Oluşturun
Kılavuzda iddia ne olursa olsun, çeşitli güç ve hız kombinasyonlarını kapsayan bir test sayfası ve bir iç içe geçmiş ızgarayla başlayın. Aradığınız şey iki spesifik şeydir: Harfleri lekeli bir hale olmadan temiz bir şekilde kesen ayar ve malzemeyi yakmadan kesen ayarın bir adım yukarısındaki ayar.
- Temel gücünüzü ve hızınızı ayarlayın, ardından bunu her iki yönde de yaklaşık yüzde on oranında basamaklayın.
- Aynı test dosyasına iki tip boyutu ve bir ince çizgi ekleyin, böylece hangi kombinasyonun en küçük özelliği çözdüğünü görebilirsiniz.
- Gerçek fabrika koşullarınızda test edin. Havalandırma, oda nemi ve tüpün ne kadar süredir çalıştığı, sonuçları değiştiriyor.
- Kazanan ayarları yazdırın ve bunları makineye bantlayın. Kendi başına tahmin yapan ikinci operatör, iyi bir parametre setinin nasıl öldüğüdür.
Adlandırmaya değer iki tuzak: önce odaklanın, ardından parametreleri test edin, çünkü odaktan bir milimetre uzakta olmak temiz bir kesimi lekeli bir kesime dönüştürebilir. İnce malzeme üzerinde hava desteğini orta düzeyde tutun, aksi takdirde işin ortasında yatakta hafif lekeler kayacaktır; bu özellikle arkası yapışkanlı istiflenmiş levhalarda muhtemeldir.
Derinin Ötesinde: Aynı Kapak Üzerinde Akrilik Yamalar
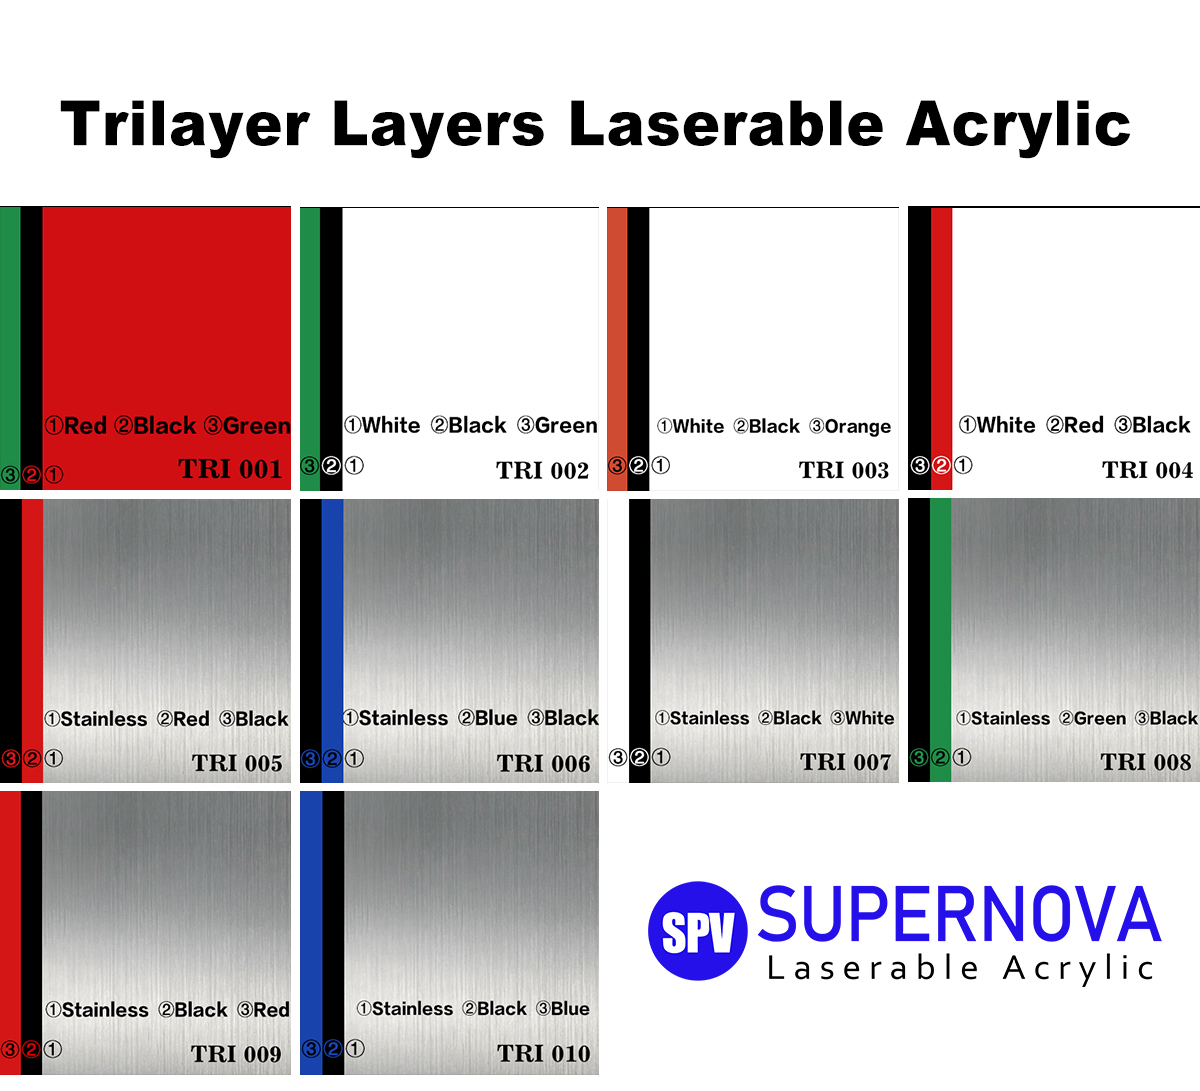
Bir müşteri daha sert, daha düz bir yama ya da suni deri kaplamanın sağlayamayacağı bir renk istediğinde, aynı iş akışı lazerle işlenebilen akrilik levha için de geçerlidir. Temiz, kömürleşmemiş kenarlı akrilik kesimler, renkli bir yüze karşı net bir şekilde okunan buzlu beyaza gravür yapar ve tek katmanlı, çift katmanlı ve üç katmanlı yapılarda mevcuttur, böylece bir kesim dosyası birçok renk kombinasyonu üretebilir. Kazıma mekanizması farklıdır, bu nedenle güç ve hızın yeniden test edilmesi gerekir, ancak kesme dosyalarınız, aparatlarınız ve çıkarma planınız neredeyse hiç değişmeden devam eder.
 Lazerlenebilir Akrilik Levhalar Lazerlenebilir Akrilik Levhalar Ürünü Görüntüle →
Boş Bir Spesifikasyonu Kilitlemeden Önce Bir Satın Alma Kontrol Listesi
- İşlenmiş bir modelin değil, kazınmış bir test parçasının fiziksel bir örneğini veya fotoğrafını isteyin. Kontrast, bir ürün görselinden yargılayamayacağınız tek şeydir.
- Yapışkan tipini ve kirişin yapışkan tabakayı kesip kesmeyeceğini, tutkalın kesme sıcaklığında nasıl davrandığını doğrulayın.
- Kalınlık toleransının ne olduğunu sorun. Partiler arasındaki çeşitlilik, sevkiyatlar arasında yeniden odaklanma ve yeniden ayarlama anlamına gelir.
- Üst katman renginin özelleştirilip özelleştirilemeyeceğini sorun. Bir müşteri logosunun belirli bir marka renginin karşısına oturması gerekiyorsa özel bir yüzey katmanı, ayarlarla sonucu takip etmekten daha güvenilirdir.
- Boşluğun bir merrow kenarı veya dikişli bir dikiş altında nasıl davrandığını kontrol edin, çünkü iğnenin düştüğü katman, sınırın temiz bir şekilde kapanıp kapanmayacağını veya büzülmesini belirler.
Kısa versiyon: Kontrast ve tutarlılık için ham parçayı seçin, üretim ve kesim kalitesi için makineyi seçin ve arkasında bir test matrisi olmadan yeni bir malzemenin üretime ulaşmasına asla izin vermeyin.
Yama gravürdeki hayal kırıklığının çoğu, lazerin çözülmesi gereken değişken olarak ele alınmasından kaynaklanmaktadır. Uygulamada ışın sabittir. Tam olarak malzemenin izin verdiği şeyi yapacak, daha fazlasını değil, bu nedenle tutarlı çalışmalar ortaya koyan atölyeler genellikle ilk saatlerini boş seçimle, ikinci saatlerini ise test tablosunda harcayanlar oluyor. Malzemeyi doğru alın, bir kez ayarlayın ve makine mümkün olan en iyi şekilde sürecin en az ilgi çekici kısmı haline gelsin.
ÖNV: Lazer Gravür Deri Yamalar: Temiz Kazıyan Boşluklar İçin Bir Alıcı Kılavuzu
SONRAKİ: Suni Deri Lazerle Yazılabilir mi? Evet, Doğru Malzemeyi Seçerseniz
Bize Ulaşın
E-posta adresiniz yayımlanmayacaktır. Zorunlu alanlar işaretlenmiştir*
Kategoriler
- Şirket Haberleri(2)
- Sektör Haberleri(61)
Ürün Kategorisi

Bize Ulaşın
Yardıma mı ihtiyacınız var? Şimdi Bize E-posta Gönderin
Blog
-
-
Yüksek Kaliteli Özel Tasarımlar için Neden Lazer Kazınmış Deri Yamaları Seçmelöyleiniz? Moda, markalaşma ve aksesuarlara yönelik özel tasarımlar söz konusu olduğun...
Read More -
Lazerlenebilir Deriye Giriş Lazerlenebilir Deri Nedir? Lazerlenebilir deri, lazer gravürlü deri ve lazer kesimli deri de dahil olmak üzere, lazer işlemeye iyi yanıt ve...
Read More -
Suni Deri Bardak Altlıkları Dünyasını Tanıtıyoruz: Temel Sofra Takımlarının Ötesinde Coaster'ı Tanımlamak: Temel Bir Ev Aksesuarı Benzersiz avantajlarına geçmeden...
Read More

-
86-15851089634

-
[email protected]

-
Oda 3110, Bina 6, Jinrongcheng,5 Shiji Bulvarı, Yandu Bölgesi, Yancheng Şehri, Jiangsu Eyaleti, Çin

-
109#, Takım 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, Çin, Posta kodu: 224000
- BAĞLANTI
- Ana sayfa
- Ürünler
- Özelleştirilmiş
- Hakkımızda
- Blog
- İletişim
- HIZLI BAĞLANTILAR

